Wybór metody cięcia stali nierdzewnej oparty wyłącznie na jednostkowym czasie pracy głowicy to jeden z najczęstszych błędów kalkulacyjnych w przygotowaniu produkcji. Z pozoru tańsze i szybsze rozdzielenie arkusza potrafi wygenerować kaskadę ukrytych kosztów na późniejszych etapach: od żmudnego usuwania zgorzeliny, przez prostowanie zwichrowanych płaszczyzn, aż po odrzucenie całej partii przez kontrolę jakości z powodu utraty odporności korozyjnej. Zanim detal trafi na stół roboczy, technolog musi ocenić nie tylko sam proces cięcia, ale przede wszystkim docelowe środowisko pracy gotowego wyrobu oraz stan krawędzi, jakiego wymaga specyfikacja techniczna.
Gdy cięcie nierdzewki tworzy problem zamiast gotowego detalu
W obróbce metali panuje naturalna dążność do skracania czasu cyklu. Jednak stal nierdzewna zachowuje się w procesach rozdzielczych inaczej niż stal węglowa. Ma mniejszą przewodność cieplną i znacznie wyższy współczynnik rozszerzalności temperaturowej. Te dwie właściwości fizyczne sprawiają, że bezkrytyczne forsowanie prędkości termicznych metod cięcia prowadzi wprost do problemów montażowych i strukturalnych.
Typowe sygnały, że sama szybkość cięcia nie powinna decydować
Kiedy detal schodzi z maszyny, pierwszym kryterium oceny bywa czas operacyjny. Z perspektywy audytora jakości kluczowe jest jednak to, co dzieje się z detalem na kolejnych stanowiskach. Jeśli wycięte formatki wymagają dodatkowych roboczogodzin na doprowadzenie ich do stanu używalności, zysk z szybkiego cięcia zostaje natychmiast zniwelowany.
Istnieją konkretne symptomy technologiczne świadczące o tym, że metoda termiczna wyczerpała swoje uzasadnienie ekonomiczne i jakościowe:
Odbarwienia termiczne i twardy nalot tlenkowy: Występowanie barw nalotowych oraz warstwy tlenków chromu na ściance cięcia wymusza mechaniczne szlifowanie lub trawienie chemiczne, szczególnie gdy detal ma pracować w kontakcie z żywnością bądź agresywną chemią.
Odkształcenia geometryczne: Pofalowanie cienkich arkuszy, zwichrowanie długich pasów lub deformacja ażurowych wzorów to bezpośredni skutek uwolnienia naprężeń własnych pod wpływem lokalnego przegrzania.
Mikropęknięcia i utwardzenie strefy krawędzi: Zmiana mikrostruktury materiału w obszarze cięcia utrudnia późniejsze gwintowanie otworów, gięcie na prasach krawędziowych czy precyzyjne spawanie metodą TIG bez powstawania porów.
Wzrost kosztów operacji wykończeniowych: Rosnący udział prac ślusarskich, takich jak gratowanie, szczotkowanie i korekta wymiarowa, który przewyższa koszt samego rozkroju arkusza.
Punkt kontrolny na tym etapie polega na precyzyjnym zsumowaniu kosztu maszynowego cięcia z kosztem robocizny poświęconej na obróbkę wtórną. Bardzo często okazuje się, że pozornie droższy proces, dający detal w pełni wykończony prosto ze stołu, jest w ujęciu całościowym znacznie tańszy.
Problem produkcyjny nie zawsze leży w złym doborze maszyny
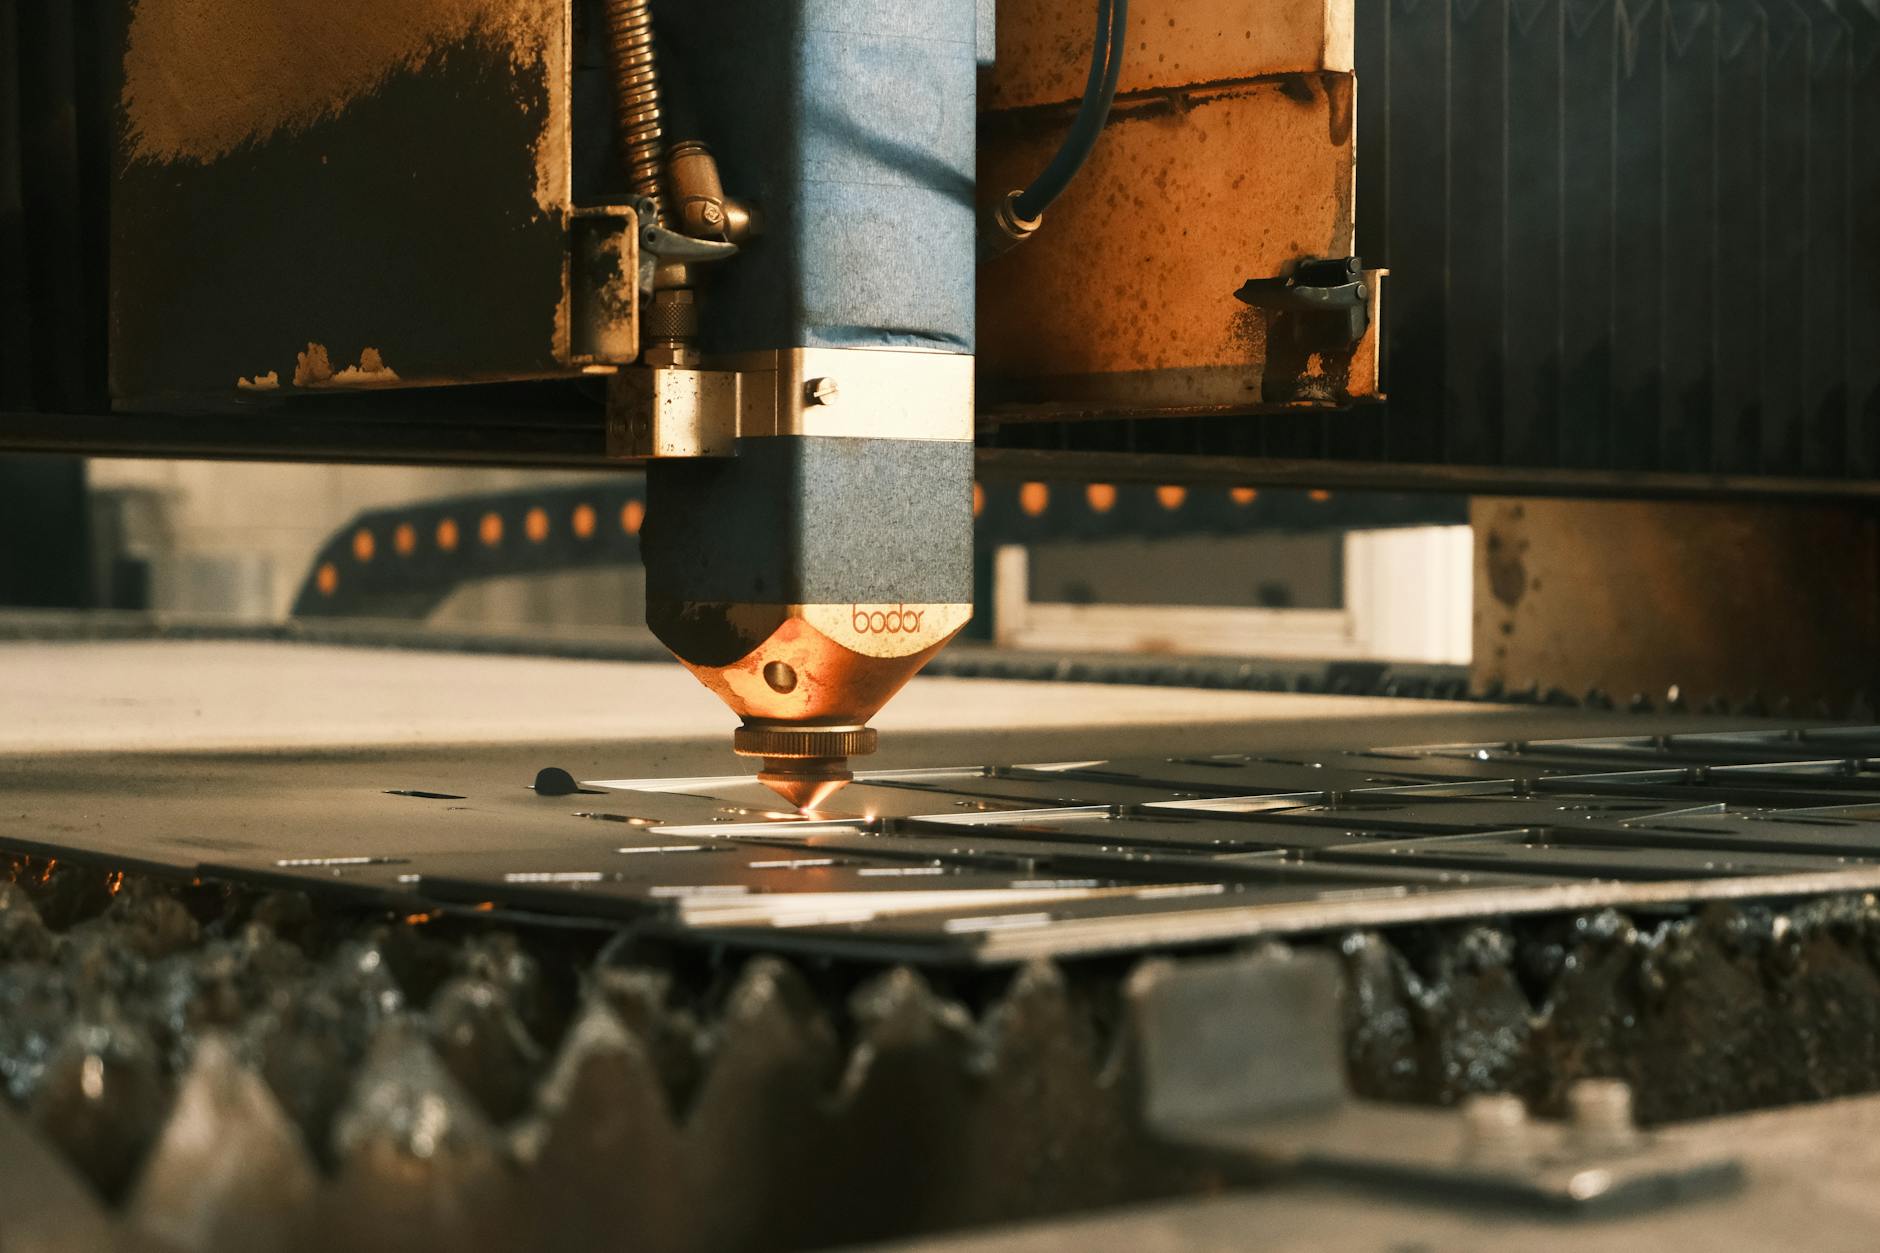
Powszechnym uproszczeniem jest twierdzenie, że wycinarka laserowa jest technologią gorszą lub że WaterJet stanowi uniwersalne panaceum na wszelkie wyzwania obróbcze. Nowoczesny laser światłowodowy (fiber) o wysokiej mocy tnie stale kwasoodporne w osłonie azotu z dużą prędkością, uzyskując krawędź wolną od tlenków żelaza. Mimo to fizyka procesu termicznego pozostaje niezmienna – ciepło musi wniknąć w głąb struktury krystalicznej stopu.
WaterJet (strumień wodno-ścierny) nie konkuruje z laserem na polu czystej dynamiki rozkroju cienkich blach. Jego rola zaczyna się w obszarach, w których energia cieplna staje się czynnikiem niszczącym zamierzone parametry detalu. Zrozumienie tego podziału pozwala uniknąć frustracji związanych z nieuzasadnionym wydłużeniem czasu cięcia na maszynie hydro-abrazyjnej tam, gdzie laser poradziłby sobie bezbłędnie.
Sygnał ostrzegawczy dla kadry inżynieryjnej pojawia się wtedy, gdy do każdego zadania stosuje się ten sam schemat technologiczny bez weryfikacji grubości blachy, jej gatunku oraz późniejszego przeznaczenia komponentu. Rozdzielenie wymagań dotyczących tempa dostawy od krytycznych wymogów metalurgicznych stanowi absolutne minimum poprawnego planowania produkcji.
Jeśli detal wymaga zachowania idealnej płaskości, niezmienionej struktury metalograficznej i ma bezpośrednio trafić do montażu lub spawania, właściwości krawędzi stają się priorytetem przeważającym nad czasem cięcia. Jeśli natomiast detalem jest prosta podkładka czy nieskomplikowane wzmocnienie konstrukcyjne z cienkiej blachy, przewaga strumienia wody traci swoje uzasadnienie ekonomiczne.
Skąd biorą się różnice między wodą a laserem przy stali nierdzewnej
Aby świadomie dokonać wyboru między dwiema technologiami, należy przyjrzeć się mechanice usuwania naddatku materiałowego. Laser i WaterJet reprezentują dwa skrajnie odmienne zjawiska fizyczne: termiczne odparowanie lub stopienie metalu z jednej strony oraz mikroskrawanie erozyjne z drugiej.
Powyżej temperatury topnienia stali (ponad 1400°C)
Zazwyczaj poniżej 50–60°C (brak nagrzewania)
Strefa Wpływu Ciepła (HAZ)
Obecna (od kilkudziesięciu mikrometrów do ponad milimetra)
Całkowicie nieobecna (0 mm)
Zmiany struktury krystalicznej
Możliwe utwardzenie, wydzielenia węglików na granicach ziaren
Brak jakichkolwiek zmian metalurgicznych
Naprężenia termiczne
Wysokie (ryzyko deformacji arkusza i pojedynczych krawędzi)
Brak (występują jedynie minimalne siły nacisku pionowego)
Szerokość szczeliny cięcia (rzaz)
Średnio 0,15 – 0,4 mm (zależnie od grubości blachy i dyszy)
Średnio 0,7 – 1,1 mm (zależnie od średnicy dyszy miksującej)
Ciepło jako główna przyczyna odbarwień i zmian przy krawędzi
Stal nierdzewna zawdzięcza swoją odporność na korozję zjawisku pasywacji – na jej powierzchni tworzy się mikroskopijna, szczelna warstwa tlenków chromu ($Cr_2O_3$). Gdy do materiału doprowadzana jest skoncentrowana wiązka promieniowania laserowego, punktowo generowana jest temperatura przekraczająca punkt topnienia metalu. Nawet przy użyciu azotu pod wysokim ciśnieniem (cięcie czyste / bezgratowe), ciepło dyfunduje w głąb materiału bazowego, tworząc tak zwaną Strefę Wpływu Ciepła (SWC / HAZ – Heat Affected Zone).
W stopach austenitycznych (takich jak popularne gatunki 1.4301 czy 1.4404) nagrzanie do przedziału temperatur 450–850°C wywołuje zjawisko sensytyzacji. Dochodzi wówczas do łączenia się chromu z węglem i tworzenia węglików chromu wzdłuż granic ziaren metalu. W efekcie strefa bezpośrednio przylegająca do krawędzi cięcia staje się zubożona w wolny chrom. Spada on poniżej krytycznego poziomu 10,5–12%, co w warunkach wilgoci lub kontaktu z solami prowadzi do zjawiska korozji międzykrystalicznej.
Wizualnym sygnałem ostrzegawczym są w tym przypadku żółte, niebieskie lub brunatne przebarwienia. Choć cienki nalot można usunąć chemicznie poprzez trawienie i pasywację pastami lub kąpielami kwasowymi, operacje te generują toksyczne odpady, zajmują czas i nie zawsze odwracają niekorzystne zmiany strukturalne w głębszych warstwach grubych blach.
Cięcie strumieniem wody bez strefy wpływu ciepła
Proces cięcia hydro-abrazyjnego (AWJ – Abrasive Waterjet) polega na sprężeniu wody do ciśnienia rzędu
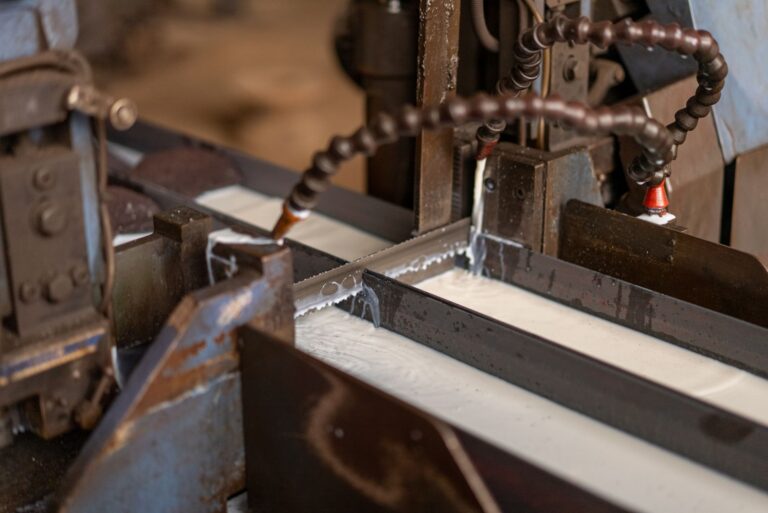
300–600 MPa, a następnie przepuszczeniu jej przez dyszę o bardzo małej średnicy. Za dyszą wodną strumień zasysa ścierniwo, najczęściej garnet, i w rurce mieszającej osiąga prędkość zdolną do erozyjnego usuwania metalu. Materiał nie jest topiony ani wypalany: kolejne ziarna ścierniwa wybijają mikroskopijne fragmenty stali, a woda odprowadza urobek i chłodzi obszar pracy.
Brak istotnego dopływu ciepła oznacza brak przebarwień, nalotu tlenkowego oraz lokalnej zmiany składu i twardości przy krawędzi. To ma znaczenie zwłaszcza dla elementów z 1.4404 przeznaczonych do późniejszego spawania, dla części pracujących w środowisku chlorków oraz dla detali, których nie można już prostować po rozkroju. Sygnałem ostrzegawczym jest każda operacja, w której po cięciu laserowym trzeba przywracać odporność korozyjną przez trawienie albo usuwać odkształcenia na prasie.
Źródło: Pexels | Autor: Michael Orshan
WaterJet nie daje jednak krawędzi identycznej w całym przekroju bez względu na parametry. Przy zbyt wysokiej prędkości posuwu pojawiają się wyraźne prążki na dolnej części ścianki, a szczelina może mieć niewielką stożkowatość. Punkt kontrolny obejmuje więc dobór jakości cięcia do funkcji elementu: inne parametry stosuje się dla półfabrykatu do dalszej obróbki, a inne dla widocznej płyty frontowej, która ma trafić bezpośrednio do montażu. Jeśli priorytetem jest jakość powierzchni i prostopadłość ścianek, czas cięcia musi być odpowiednio dłuższy.
Minimum przed wyborem technologii to ocena grubości nierdzewki, dopuszczalnej tolerancji, geometrii detalu, wymagań korozyjnych oraz kosztu obróbki po cięciu. Jeżeli kluczowe są szybkość i niski koszt prostych konturów w cienkiej blasze, laser zwykle pozostaje racjonalnym wyborem. Jeżeli natomiast niedopuszczalne są SWC, deformacja i późniejsze czyszczenie krawędzi, przewagę uzyskuje strumień wodno-ścierny.
Kiedy WaterJet jest lepszym wyborem niż laser
Wybór technologii hydro-abrazyjnej staje się technicznie i finansowo uzasadniony w momentach, gdy koszty usuwania skutków ubocznych cięcia termicznego zaczynają przewyższać różnicę w cenie samej roboczogodziny maszyny. Zamiast rozpatrywać proces wyłącznie przez pryzmat czasu cięcia, należy spojrzeć na gotowość elementu do dalszego montażu prosto po zdjęciu ze stołu roboczego.
Choć nowoczesne lasery światłowodowe o mocach rzędu 15–30 kW radzą sobie z rozkrojem nierdzewki o grubości 20, 30, a nawet 40 mm, proces ten wiąże się z gigantycznym zużyciem azotu pod wysokim ciśnieniem oraz znacznym ryzykiem powstawania mikroskopijnych zadziorów i żużlu na dolnej krawędzi. WaterJet tnie płyty o grubości 50, 100 czy 150 mm ze stałą powtarzalnością. Na ściance nie tworzy się zgorzelina, a uzyskana krawędź charakteryzuje się równomierną strukturą, która nie wymaga frezowania przygotowawczego przed fazowaniem pod spoiny.
Ażurowe geometrie, długie profile i wąskie pasy
Główną pułapką przy termicznym wycinaniu elementów o gęstym upakowaniu otworów lub wąskich mostkach (poniżej grubości materiału) jest kumulacja energii cieplnej. Laser wprowadza punktowo ogromne ciepło, co prowadzi do wybrzuszeń, deformacji łukowych i skręceń wzdłużnych. Strumień wodno-ścierny pozwala wycinać najbardziej skomplikowane szablony, sita filtracyjne czy rastry z zachowaniem fabrycznej płaskości arkusza, eliminując konieczność kosztownego prostowania na walcach lub prasach.
Części przeznaczone do bezpośredniej obróbki skrawaniem
Jeśli wycięty detal trafia w kolejnym etapie na frezarkę CNC, tokarkę lub pod gwinciarkę, warstwa utwardzona termicznie po laserze drastycznie przyspiesza zużycie węglikowych narzędzi skrawających, a w przypadku małych otworów prowadzi do częstego łamania gwintowników. Krawędź po cięciu wodą zachowuje wyjściową twardość materiału rodzimego. Narzędzie wchodzi w materiał równomiernie, bez ryzyka poślizgu czy wyszczerbienia ostrza na zahartowanym obrysie.
Instalacje o restrykcyjnych wymaganiach sanitarnych i chemicznych
W przemyśle farmaceutycznym, biotechnologicznym oraz przetwórstwie spożywczym (zwłaszcza przy kontakcie z kwasami organicznymi i solankami) jakiekolwiek osłabienie warstwy pasywnej jest niedopuszczalne. Detale wycięte technologią WaterJet nie wymagają agresywnego trawienia chemicznego całej powierzchni w celu neutralizacji stref przegrzanych. Ogranicza to obieg niebezpiecznych chemikaliów w zakładzie i gwarantuje, że komponent zachowa nominalną odporność antykorozyjną deklarowaną w ateście hutniczym.
Czego unikać przy zlecaniu cięcia WaterJet
Aby nie przepłacić za technologię hydro-abrazyjną, warto wystrzegać się kilku powszechnych błędów specyfikacyjnych:
Zawyżanie klasy jakości dla całego detalu: Maszyny WaterJet pracują w kilku zdefiniowanych prędkościach (od cięcia rozdzielczego Q1 do bardzo precyzyjnego Q5). Zamawianie najwyższej klasy dla krawędzi, które nie pełnią funkcji pasowanych, drastycznie wydłuża czas cięcia i winduje koszt detalu.
Projektowanie otworów mniejszych niż średnica strugi: Standardowa struga z dyszą miksującą ma średnicę około 0,8–1,0 mm. Wycinanie otworów o średnicy poniżej 1,5–2 mm w grubej blasze metodą AWJ jest nieefektywne i obarczone ryzykiem błędu przebicia.
Pomijanie wpływu stożkowatości bez głowicy kompensacyjnej: W maszynach bez uchylnej głowicy 2D/3D (kompensującej naturalne rozszerzanie się strugi) ścianka detalu będzie posiadać minimalny skos. Jeśli wymagany jest kąt idealnie prosty na całej grubości, należy upewnić się, że wykonawca dysponuje głowicą z dynamiczną kompensacją zbieżności.
Kiedy laser pozostaje rozsądniejszą opcją
Mimo niezaprzeczalnych zalet metalurgicznych strumienia wody, wycinarka laserowa jest i pozostanie podstawowym koniem roboczym w przetwórstwie stali nierdzewnej. Zastępowanie lasera wodą w każdym scenariuszu byłoby błędem ekonomicznym, prowadzącym do nieuzasadnionego drenażu budżetu produkcyjnego.
Laser fiber wygrywa bezdyskusyjnie w następujących warunkach:
Produkcja seryjna i masowa w arkuszach do 6–8 mm: Prędkość rozkroju cienkich blach laserem światłowodowym jest od kilkunastu do kilkudziesięciu razy wyższa niż prędkość WaterJet. Przy powtarzalnych seriach obudów, paneli, uchwytów czy wsporników koszt jednostkowy wycięcia laserem jest bezkonkurencyjny.
Elementy o skrajnej miniaturyzacji geometrii: Szczelina cięcia laserowego rzędu 0,15–0,25 mm pozwala na wykonywanie mikrootworów, ostrych naroży wewnętrznych o promieniach bliskich zeru oraz gęstych nacięć pod gięcie, które dla strugi wodnej ze ścierniwem są fizycznie nieosiągalne.
Wymóg detalu całkowicie suchego i czystego: Detale schodzące ze stołu WaterJet są mokre i pokryte osadem ze szlamu garnetu. Wymagają mycia, suszenia oraz zabezpieczenia przed wilgocią. Przy komponentach przeznaczonych do natychmiastowego znakowania laserowego, zgrzewania czy pakowania w kartony proces cięcia laserem na sucho oszczędza dodatkowy etap technologiczny.
Detale konstrukcyjne bez rygorów antykorozyjnych: Wszędzie tam, gdzie element stanowi wewnętrzne wzmocnienie ramy, profil montażowy czy podkładkę dystansową pracującą w suchym środowisku wewnątrz budynku, mikroskopijne zmiany w strefie krawędzi nie mają żadnego znaczenia dla trwałości konstrukcji.
Kryteria wyboru: checklista technologiczna
Przed wysłaniem zapytania ofertowego lub wyborem gniazda produkcyjnego warto zweryfikować projekt według poniższych kryteriów decyzyjnych:
Grubość materiału: Poniżej 6 mm domyślnym wyborem jest laser; powyżej 15–20 mm priorytet zyskuje WaterJet. Przedział 6–15 mm to strefa graniczna, w której decydują wymagania jakościowe krawędzi.
Dalsze operacje: Jeśli przewidziano bezpośrednie gwintowanie lub dokładne pasowanie krawędzi bez frezowania – wybierz WaterJet. Jeśli detal trafia od razu na giętarkę z dużym promieniem lub do prostego spawania MAG/MIG – laser będzie tańszy.
Ryzyko skurczu i wypaczenia: Jeśli stosunek powierzchni wycięć do powierzchni materiału jest wysoki (blacha ażurowa, długi detal o szerokości kilkunastu milimetrów) – WaterJet zabezpieczy wymiary przed deformacją termiczną.
Kontakt z mediami agresywnymi: Jeśli element ma pracować w kwasach, wodzie morskiej lub przy sterylizacji parowej bez możliwości późniejszego wytrawienia – unikaj cięcia termicznego.
Ostateczna decyzja technologiczna nie powinna być kompromisem jakościowym, lecz kalkulacją całkowitego kosztu wytworzenia (TCO). Jeśli wycięcie laserowe blachy kosztuje 20 złotych, ale usunięcie odkształceń, gratowanie i pasywacja krawędzi pochłoną kolejne 50 złotych w robociznie ślusarza, wówczas wycięcie tego samego komponentu na maszynie WaterJet za 45 złotych jest realną oszczędnością. Gdy takich operacji wtórnych nie ma – laser pozostaje bezkonkurencyjny.
Jak wdrożyć racjonalny podział technologii w dokumentacji CAD/CAM
Najczęstszym błędem na etapie przygotowania produkcji jest traktowanie całego zlecenia jako jednolitego pakietu do wycięcia na jednej maszynie. Przypisanie całego typoszeregu elementów ze stali nierdzewnej do lasera z przyzwyczajenia generuje ukryte koszty na montażu, z kolei skierowanie całości na WaterJet niepotrzebnie podnosi koszt rozkroju prostych formatek. Optymalizację warto przeprowadzić bezpośrednio na etapie przygotowania plików wykonawczych.
Rozdzielenie detali na etapie nestingu: W arkuszach kalkulacyjnych lub oprogramowaniu CAM warto od razu rozbijać detale na dwa strumienie produkcyjne. Płyty bazowe pod obróbkę skrawaniem, wąskie rastry oraz elementy do bezpośredniego spawania TIG trafiają do zlecenia hydro-abrazyjnego. Obudowy, uchwyty, dystanse i elementy złączone śrubami kierowane są na laser.
Jawne oznaczanie wymagań krawędziowych na rysunku 2D: Jeżeli detal musi zostać wycięty bez deformacji termicznej, adnotacja na dokumentacji technicznej nie powinna ograniczać się do ogólnego zapisu o tolerancji. Wpis o zakazie wprowadzania zmian metalurgicznych lub braku akceptacji dla strefy wpływu ciepła (SWC) jednoznacznie wskazuje wykonawcy technologię cięcia strumieniem wody.
Audyt kosztu całkowitego po pierwszej partii próbnej: Przy zleceniach powtarzalnych najbardziej miarodajne jest porównanie czasu pracy ślusarzy i narzędziowni przy serii próbnej z lasera oraz z WaterJeta. Jeżeli operacje prostowania arkuszy po rozkroju, usuwania gratu i wymiany stępionych gwintowników pochłaniają więcej niż różnica w cenie cięcia, docelowy detal należy na stałe przypisać do technologii strugi wodno-ściernej.
Najczęściej zadawane pytania (FAQ)
Kiedy WaterJet jest lepszym wyborem do cięcia stali nierdzewnej?
WaterJet warto wybrać, gdy kluczowe są brak strefy wpływu ciepła, zachowanie płaskości, niezmieniona struktura materiału i brak przebarwień na krawędzi.
Czy laser powoduje odkształcenia stali nierdzewnej?
Laser może powodować lokalne odkształcenia, zwłaszcza przy cienkich arkuszach, długich pasach i skomplikowanych, ażurowych wzorach. Wynika to z oddziaływania ciepła i naprężeń termicznych.
Czy po cięciu laserem nierdzewkę trzeba trawić?
Nie zawsze. Trawienie lub pasywacja mogą być potrzebne, gdy na krawędzi powstały przebarwienia i nalot tlenkowy, a detal ma wysokie wymagania dotyczące odporności korozyjnej.
Czy WaterJet zmienia strukturę stali nierdzewnej?
Cięcie strumieniem wodno-ściernym nie wprowadza istotnego ciepła, dlatego nie powoduje zmian metalurgicznych ani strefy wpływu ciepła przy krawędzi.
Co jest tańsze: laser czy WaterJet?
W przypadku cienkich blach i prostych konturów laser zwykle zapewnia niższy koszt oraz krótszy czas cięcia. WaterJet może być bardziej opłacalny całościowo, gdy eliminuje prostowanie, czyszczenie lub poprawki po cięciu.