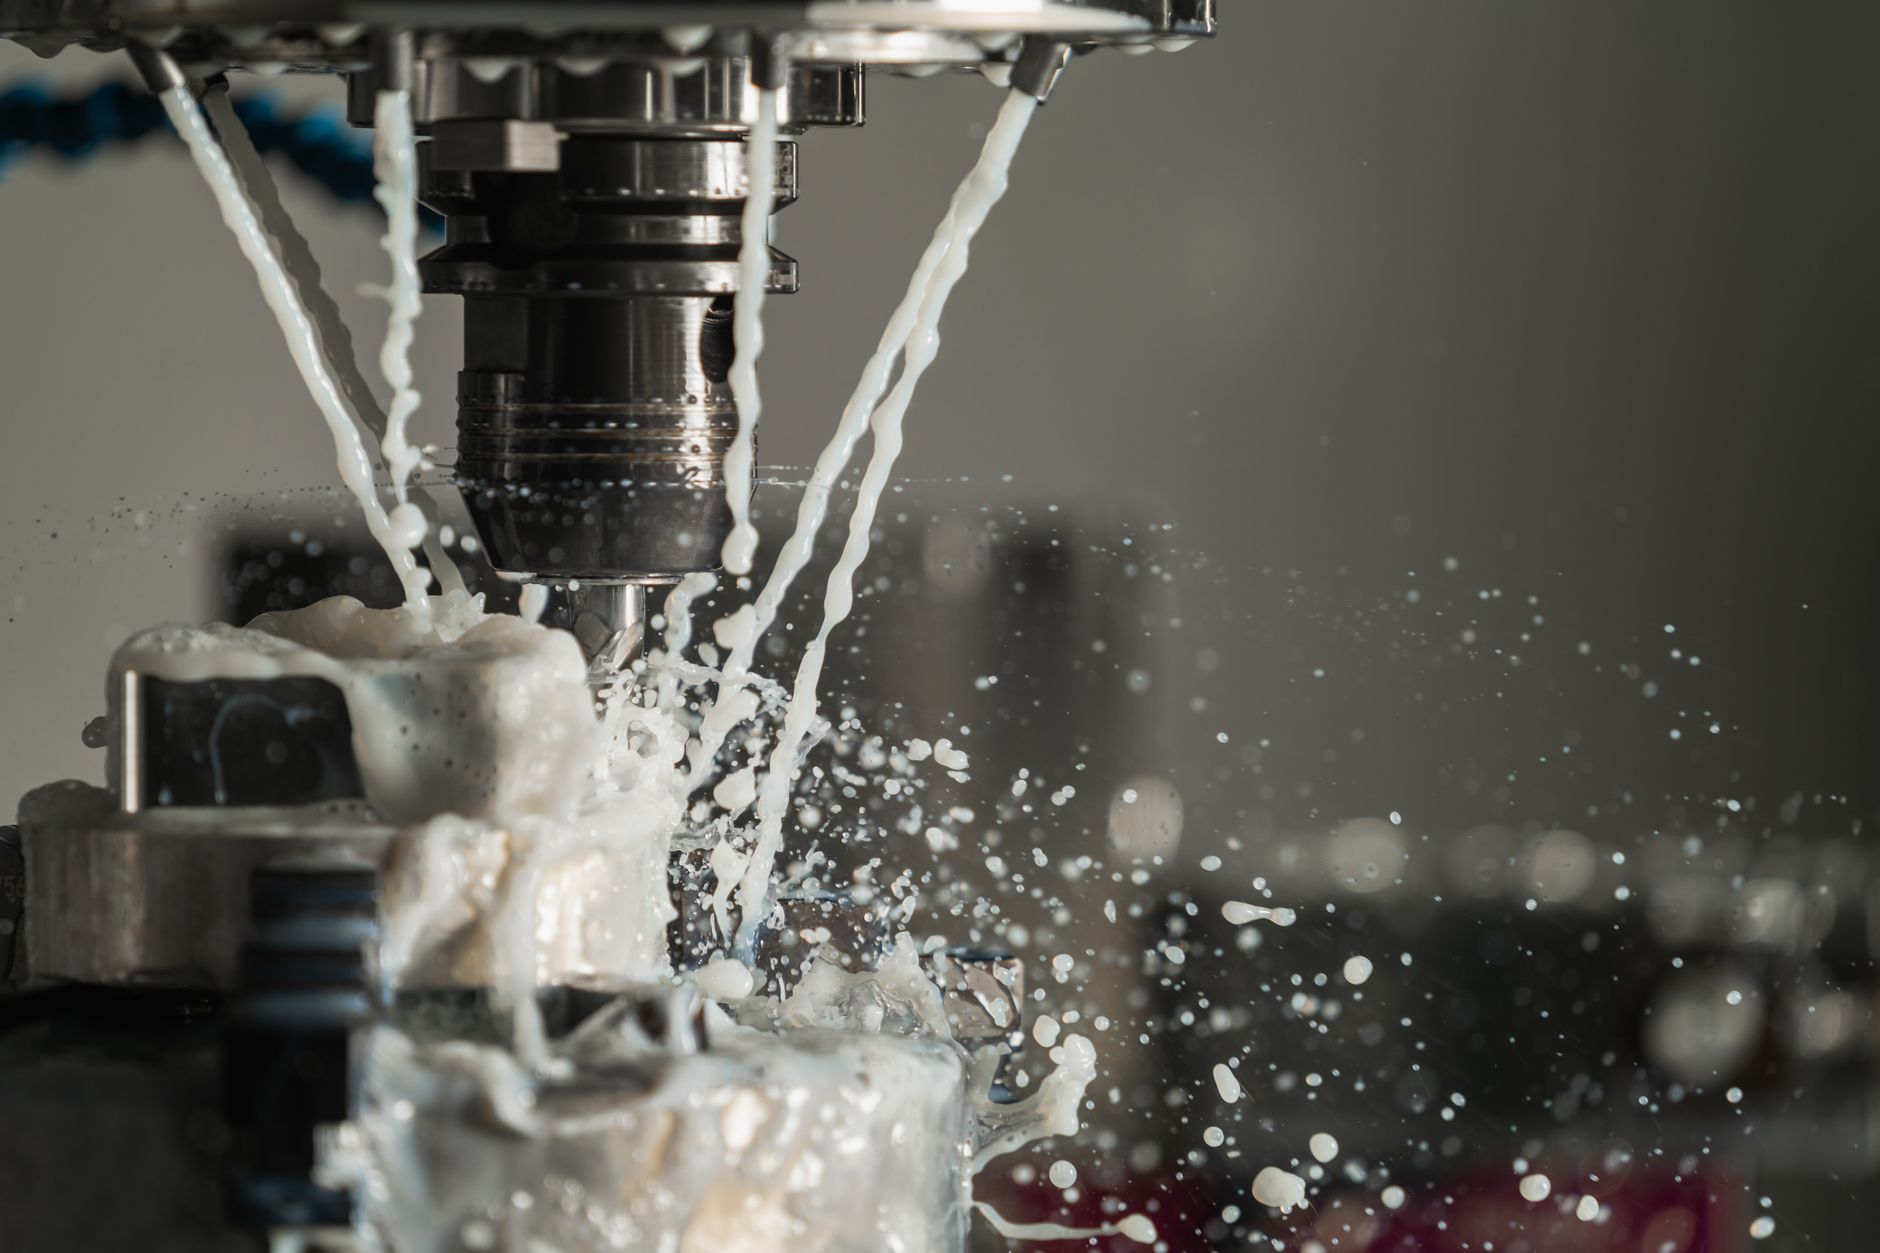
Wybór między cięciem płyty aluminiowej strumieniem wody a frezowaniem CNC często wygląda na prostą decyzję: WaterJet ma szybko wyciąć kształt, a frezarka ma wykonać dokładniejszy detal. W praktyce różnice dotyczą nie tylko ceny usługi. Znaczenie mają także geometria elementu, grubość płyty, wymagane tolerancje, rodzaj stopu, sposób mocowania, stan krawędzi oraz to, czy detal będzie później lakierowany, anodowany, spawany albo łączony z innymi częściami.
Najczęstsze pytania są bardzo konkretne: czy cięcie aluminium strumieniem wody poradzi sobie z grubą płytą, czy frezowanie CNC nie odkształci cienkiego arkusza, jaka technologia daje lepszą jakość krawędzi, kiedy opłaca się dopłacić do wysokiej jakości cięcia oraz czy można połączyć obie metody w jednym procesie. Odpowiedź zależy od funkcji detalu. WaterJet najczęściej wygrywa przy płaskich konturach 2D, dużej grubości i wymaganiu obróbki bez wpływu ciepła, natomiast frezowanie CNC jest właściwym wyborem dla kieszeni, gwintów, stopni, dokładnych powierzchni współpracujących i geometrii 3D.[2]
Nie istnieje jedna uniwersalnie lepsza technologia. Ten sam materiał — na przykład płyta EN AW-6082 o grubości 20 mm — może być korzystnie cięty wodą, jeśli ma stać się prostokątną płytą z otworami montażowymi, ale wymagać frezowania, jeżeli trzeba wykonać w nim kieszeń o określonej głębokości i zapewnić precyzyjne pasowanie z innym elementem.
Kiedy strumień wody bezkonkurencyjnie wygrywa z frezem
Najpierw trzeba odpowiedzieć na pytanie, jaki kształt ma powstać. Jeśli projekt składa się z zewnętrznego obrysu oraz otworów i wycięć przechodzących przez całą płytę, cięcie aluminium strumieniem wody jest zwykle najbardziej naturalną technologią. Dotyczy to między innymi formatek, wsporników, kołnierzy, paneli montażowych, płyt bazowych, żeber konstrukcyjnych i elementów osłonowych.
Strumień hydroabrazywny nie wymaga wprowadzania narzędzia w każdy fragment materiału w taki sposób jak frez. Program steruje głowicą po zaplanowanej ścieżce, a woda z dodatkiem ścierniwa usuwa materiał wzdłuż konturu. Dzięki temu można w jednym przejściu wyciąć złożony obrys, wiele otworów, łuki, skosy w rzucie 2D i nieregularne wycięcia pod przewody lub złącza.
W przypadku dużego arkusza lub płyty z wieloma detalami WaterJet pozwala także zoptymalizować rozkrój. Elementy można ułożyć blisko siebie, z zachowaniem technologicznych odstępów, a pozostały materiał często nadaje się do wykorzystania przy kolejnych zleceniach. Przy frezowaniu trzeba uwzględnić nie tylko szerokość narzędzia, lecz także dojazdy, wyjazdy, obszar bezpiecznego mocowania i konieczność stabilnego podparcia całego półfabrykatu.
Kiedy cięcie wodą przestaje wystarczać
WaterJet wykonuje przede wszystkim cięcie na wylot. Nie zastąpi frezowania, gdy projekt wymaga kieszeni nieprzelotowej, stopniowania grubości, planowania powierzchni, rowków o określonej głębokości, fazowania krawędzi według konkretnego kąta, otworów pod pogłębiacze albo gwintów. Można wyciąć otwór przelotowy, ale nie można samym strumieniem wody wykonać funkcjonalnego gwintu w materiale.
Ograniczenie jest szczególnie istotne przy częściach, które mają prowadzić, ustalać albo podtrzymywać inne elementy. Gniazdo pod łożysko, kieszeń pod główkę śruby, kanał pod uszczelkę czy powierzchnia pod klejenie wymagają kontroli głębokości i geometrii dna. Tego rodzaju cechy powstają przez skrawanie, a nie przez klasyczne cięcie hydroabrazywne.
Możliwa jest obróbka hybrydowa. Płytę wycina się wodą z naddatkiem, a następnie mocuje na frezarce i wykonuje tylko te powierzchnie, które wymagają dokładności. Taki układ ogranicza czas pracy freza, zmniejsza ilość usuwanego materiału i często obniża koszt w porównaniu z frezowaniem całego konturu z pełnej płyty.
Promienie naroży i szerokość szczeliny cięcia
Wewnętrzne naroża są jednym z miejsc, w których łatwo pomylić możliwości obu metod. Frez ma określoną średnicę, dlatego nie wykona idealnie ostrego naroża wewnętrznego. Minimalny promień zależy od średnicy narzędzia i warunków obróbki. Przy małym frezie można uzyskać mniejszy promień, ale rosną wtedy wymagania dotyczące sztywności, prędkości skrawania i zużycia narzędzia.
Strumień wody również nie tworzy matematycznie nieskończenie cienkiej linii. Usuwa materiał w pasie określanym jako kerf, czyli szczelina cięcia. Jej szerokość zależy między innymi od średnicy dyszy, rodzaju ścierniwa, ciśnienia, prędkości przejazdu i grubości materiału. Wewnętrzny narożnik jest jednak często mniejszy niż przy użyciu typowego frezu, szczególnie gdy geometria została poprawnie przygotowana w programie CAM.
Nie oznacza to, że WaterJet zawsze daje lepszy narożnik. Przy głębokiej płycie, wymaganym bardzo małym promieniu lub konieczności zachowania dokładnego profilu na całej wysokości przekroju trzeba uwzględnić rozchodzenie się strugi i możliwe ukosowanie. Jeśli naroże ma znaczenie funkcjonalne, powinno być opisane na rysunku wraz z promieniem, tolerancją i wymaganym sposobem pomiaru.
Panel z otworami pod złącza — prosty przykład technologiczny
Wyobraźmy sobie panel czołowy z aluminium, w którym trzeba wykonać zewnętrzny prostokątny obrys, kilkanaście otworów pod śruby, większe wycięcie pod złącze wielopinowe oraz dwa nieregularne otwory wentylacyjne. Jeśli wszystkie otwory są przelotowe, WaterJet może wykonać niemal cały zakres prac w jednym programie.
Jeżeli kilka otworów wymaga później gwintowania, nie trzeba od razu rezygnować z cięcia wodą. Można wyciąć otwory z niewielkim naddatkiem, a następnie wykonać wiercenie, rozwiercanie lub gwintowanie na osobnym stanowisku. Takie rozdzielenie operacji często jest szybsze niż frezowanie całego panelu, zwłaszcza przy prototypie lub krótkiej serii.
Pułapką byłoby zlecenie frezowania CNC tylko dlatego, że panel ma skomplikowany kształt w rzucie. Jeśli nie ma kieszeni ani powierzchni przestrzennych, złożony kontur sam w sobie nie uzasadnia użycia frezarki. Technologia powinna wynikać z cech funkcjonalnych, a nie z samego wyglądu rysunku.
2. Przeanalizuj grubość płyty aluminiowej i ryzyko naprężeń materiałowych
Wpływ grubości na czas i stabilność procesu
Grubość płyty zmienia ekonomikę obu technologii. Przy frezowaniu materiał jest usuwany mechanicznie, a więc każde zwiększenie objętości skrawania wpływa na czas pracy, liczbę przejść, zużycie narzędzi i wymagania dotyczące mocowania. W przypadku grubej płyty trzeba często wykonać obróbkę zgrubną, pozostawić naddatek, a następnie przejść do wykańczania.
W cięciu wodą czas także rośnie wraz z grubością, ale proces nie wymaga usuwania całej objętości materiału wokół detalu. Strumień przecina tylko linię konturu. Z tego powodu przy grubych płytach, zwłaszcza gdy kształt jest płaski i nie ma kieszeni, WaterJet może być znacznie korzystniejszy niż frezowanie z pełnego bloku.
W praktyce trzeba zachować ostrożność przy określeniu zakresu „grubej płyty”. Dla jednego zakładu będzie to 30 mm, dla innego 80 mm, ponieważ możliwości zależą od konkretnej maszyny, pompy, głowicy, materiału i oczekiwanej jakości. Nie powinno się opierać wyceny wyłącznie na informacji, że urządzenie „tnie aluminium o danej grubości”. Równie ważne są tolerancja, prostopadłość krawędzi i jakość całej wysokości cięcia. [3]
Ukosowanie krawędzi przy cięciu hydroabrazywnym
Strumień wody z abrazywem nie zachowuje się idealnie jak pionowy, nierozszerzający się nóż. Wraz z przechodzeniem przez materiał może tracić energię i lekko odchylać się od zaprogramowanej trajektorii. Skutkiem bywa ukosowanie krawędzi: wymiar przy górnej powierzchni różni się od wymiaru przy dolnej, a bok nie jest idealnie prostopadły.
Skala zjawiska zależy od grubości materiału, prędkości cięcia, jakości programu oraz klasy głowicy. Wolniejsze cięcie i wyższa jakość mogą ograniczyć ukos, ale zwykle zwiększają koszt. W maszynach wyposażonych w głowicę kompensującą, często określaną jako 5-osiowa, program może korygować kąt nachylenia strugi. Nie eliminuje to wszystkich ograniczeń, lecz poprawia prostopadłość powierzchni bocznych.
Jeżeli detal ma być wsuwany w gniazdo na całej wysokości, sama informacja o tolerancji wymiaru może być niewystarczająca. Trzeba określić także tolerancję prostopadłości, klasę jakości cięcia i ewentualny naddatek do późniejszego frezowania. W przeciwnym razie część może mieć prawidłowy wymiar zmierzony na górze, ale nie przejść przez ciasne gniazdo.
Cienkie blachy i problem stabilnego mocowania
Przy aluminium o grubości poniżej kilku milimetrów frezowanie wymaga szczególnej uwagi. Cienki arkusz może drgać, podnosić się pod naciskiem narzędzia albo odkształcać w miejscach, gdzie materiał został już częściowo wycięty. Mocowanie musi równocześnie utrzymać detal i nie zasłonić ścieżki freza. [1]
Stół próżniowy bywa pomocny, ale jego skuteczność zależy od szczelności, powierzchni arkusza i sposobu rozplanowania konturu. Gdy wycinany element tworzy wiele małych wysp, podciśnienie może przestać działać po przebiciu materiału. Mocowanie mechaniczne zbyt blisko krawędzi może natomiast kolidować z narzędziem.
WaterJet nie wywiera na płytę takich sił bocznych jak frez. Materiał jest podparty przez stół roboczy, a dzięki wodzie ogranicza się problem przegrzewania. Nie oznacza to pełnej bezproblemowości — bardzo cienkie elementy mogą być podatne na przesuwanie lub drgania, dlatego również wymagają odpowiedniego rozmieszczenia podpór i parametrów przebijania. Mimo to przy wielu cienkich, płaskich detalach cięcie wodą jest łatwiejsze do ustabilizowania.
Rozprężanie płyt walcowanych i efekt „bananowania”
Duża płyta aluminiowa może mieć naprężenia własne powstałe podczas walcowania, prostowania lub obróbki cieplnej. Gdy frezowanie usuwa znaczną część materiału z jednej strony albo wycina duże kieszenie, równowaga naprężeń zostaje zmieniona. Półfabrykat może się wygiąć, a detal po uwolnieniu z mocowania przyjąć kształt przypominający łuk lub banana.
Ryzyko rośnie przy obróbce szerokich, cienkich płyt i przy usuwaniu dużych objętości materiału. Pomocne bywa symetryczne zbieranie materiału z obu stron, pozostawienie mostków, zastosowanie kilku etapów odprężania oraz kontrola płaskości po każdej operacji. Nie zawsze jednak da się całkowicie uniknąć deformacji.
Cięcie hydroabrazywne usuwa materiał wzdłuż wąskiej szczeliny, więc nie powoduje takiego rozkładu sił i temperatur jak masowe frezowanie powierzchni. Jeżeli projekt wymaga tylko rozdzielenia konturu, WaterJet ogranicza ryzyko deformacji wynikającej z jednostronnego wybierania materiału. Nadal mogą wystąpić naprężenia istniejące w płycie, ale sama metoda zwykle nie uwalnia ich w tak gwałtowny sposób jak głębokie kieszeniowanie.
3. Zweryfikuj wrażliwość stopu na temperaturę i wymogi metalurgiczne
Brak strefy wpływu ciepła jako atut procesu na zimno
Cięcie wodą jest procesem praktycznie zimnym z punktu widzenia wpływu na strukturę aluminium. Strumień wody i ścierniwo mechanicznie usuwają materiał, a ciepło odprowadzane jest przez medium robocze. Nie powstaje typowa dla procesów termicznych strefa wpływu ciepła, czyli HAZ.
Frezowanie również nie jest procesem termicznym w takim sensie jak cięcie laserem czy plazmą, ale w strefie skrawania może pojawić się lokalne nagrzewanie. Jego poziom zależy od prędkości obrotowej, posuwu, głębokości skrawania, geometrii ostrza, chłodzenia i odprowadzania wiórów. Przy poprawnie dobranych parametrach wpływ cieplny jest zwykle ograniczony, lecz miękkie aluminium może szybko się nagrzewać i przyklejać do narzędzia.
W elementach wymagających zachowania pierwotnych właściwości mechanicznych brak intensywnego nagrzewania jest istotną zaletą WaterJet. Trzeba jednak rozdzielić dwie kwestie: cięcie wodą nie zmienia materiału przez ciepło, ale sama obróbka mechaniczna również może być bezpieczna, jeżeli parametry są prawidłowe. Nie należy automatycznie traktować każdego frezowania jako procesu niszczącego stop.
Stopy ulepszane cieplnie i zachowanie właściwości materiału
W przypadku stopów takich jak EN AW-6082, PA4 czy wybranych gatunków serii 7000 projektant może wymagać utrzymania określonej twardości, wytrzymałości i stabilności wymiarowej. Nadmierne nagrzewanie podczas obróbki mogłoby lokalnie wpłynąć na stan materiału albo przyspieszyć odkształcenia, choć skala problemu zależy od rzeczywistych parametrów procesu.
WaterJet jest atrakcyjny tam, gdzie detal ma być jedynie wycięty z płyty i nie powinien mieć termicznie zmienionej krawędzi. Dotyczy to części lotniczych, oprzyrządowania, elementów konstrukcyjnych i komponentów, które będą później poddawane anodowaniu lub innym procesom powierzchniowym. Krawędź po cięciu nie ma typowej warstwy przetopionej ani strefy hartowania charakterystycznej dla metod cieplnych.
Frezowanie pozostaje potrzebne, gdy powierzchnia musi mieć określoną płaskość, chropowatość lub pasowanie. Dobrze ustawiona obróbka z chłodzeniem może dać znakomity rezultat, ale wymaga kontroli narzędzia, usuwania wiórów i temperatury. Przy zamówieniu nie wystarczy podać gatunku aluminium. Należy także wskazać stan materiału, na przykład T6, T651 lub inny wariant, oraz zaznaczyć, czy wymagane jest zachowanie jego właściwości po obróbce.
Narost na ostrzu przy miękkich gatunkach aluminium
Miękkie i plastyczne aluminium, między innymi niektóre gatunki serii 1000 oraz AW-5754, może tworzyć tak zwany narost na ostrzu. Wiór przykleja się do krawędzi frezu, zmienia efektywną geometrię narzędzia i pogarsza jakość powierzchni. Pojawiają się smugi, zadziory, poszarpane krawędzie albo niestabilny wymiar.
Problem nasila się przy tępych narzędziach, zbyt małej prędkości skrawania, niewłaściwym posuwie i słabym odprowadzaniu wiórów. Pomaga użycie frezów przeznaczonych do aluminium, odpowiednie smarowanie lub chłodzenie, duża przestrzeń na wiór oraz ustawienie parametrów zgodnie z zaleceniami producenta narzędzia.
W cięciu hydroabrazywnym nie występuje narost na ostrzu, bo nie ma ostrza skrawającego. To jedna z praktycznych przyczyn, dla których WaterJet dobrze sprawdza się przy dużych konturach z miękkich płyt. Nie oznacza to jednak idealnie gładkiej powierzchni bocznej. Ściana cięcia może mieć charakterystyczną fakturę abrazywną, a przy szybkim cięciu także wyraźne smugi.
Wygląd krawędzi: satyna, ślady freza i przygotowanie pod wykończenie
Po cięciu wodą krawędź aluminium zwykle ma matowe lub satynowe wykończenie. W zależności od jakości cięcia widoczne mogą być delikatne prążki, zmienna faktura na wysokości oraz niewielki ślad po wejściu i wyjściu strugi. Dla elementu konstrukcyjnego taka powierzchnia może być całkowicie wystarczająca.
Jeżeli jednak krawędź ma być widoczna, malowana proszkowo, anodowana albo bezpośrednio współpracować z uszczelką, sam wygląd po cięciu może nie wystarczyć. W takim przypadku trzeba uwzględnić dodatkowe gratowanie, lekkie szlifowanie, frezowanie obwodowe lub przygotowanie fazy. Znaczenie ma również to, czy ślady po obróbce zostaną przykryte przez ramę, kołnierz albo inną część konstrukcji.
Frezowana krawędź może mieć bardziej jednorodny wygląd i łatwiej uzyskać na niej określoną chropowatość. Nie zawsze będzie jednak ekonomiczne obrabianie całego obwodu, jeżeli wymagania dotyczą tylko kilku powierzchni funkcjonalnych. W takiej sytuacji rozsądny jest podział zadania: WaterJet wykonuje zasadniczy obrys, a frezowanie obejmuje wyłącznie miejsca widoczne lub wymagające dokładnego wykończenia. [4]
4. Porównaj wymagane tolerancje pasowania z realnymi kosztami ich uzyskania
Najpierw rozdziel wymiary funkcjonalne od pomocniczych
Nie każdy wymiar na rysunku technicznym wymaga takiej samej dokładności. Inne znaczenie ma średnica otworu pod sworzeń, inne długość zewnętrznego boku osłony, a jeszcze inne położenie otworu wykorzystywanego wyłącznie do montażu zgrubnego. Przed wyborem technologii warto oznaczyć wymiary, które wpływają na pasowanie, szczelinę, współosiowość albo położenie elementu względem baz.
WaterJet może być wystarczający dla konturów, których tolerancja nie jest bardzo ciasna, na przykład dla płyt dystansowych, wsporników lub osłon przykręcanych z luzem montażowym. Jeżeli element ma wejść w precyzyjne gniazdo albo ustalać położenie innej części, wymagania często przekraczają możliwości standardowego cięcia. Wtedy należy przewidzieć naddatek i późniejszą obróbkę wykańczającą.
Przykładowo: otwór technologiczny pod przewód może zostać wycięty bez dodatkowej operacji, natomiast otwór pod tuleję ustalającą powinien otrzymać naddatek do wiercenia, wytaczania lub rozwiercania. Pozwala to nie płacić za najwyższą klasę cięcia tam, gdzie nie daje ona rzeczywistej korzyści.
Uwzględnij tolerancję położenia, nie tylko rozmiar
W pasowaniu liczy się nie tylko średnica lub szerokość cechy, lecz także jej położenie względem baz. Nawet dokładny otwór może nie spełnić swojej funkcji, jeżeli został przesunięty względem krawędzi, osi albo sąsiedniego otworu. Przy cięciu wodą dokładność położenia zależy między innymi od kalibracji maszyny, jakości programu, stabilności materiału i sposobu ustalenia punktu bazowego.
Jeśli kilka otworów ma współpracować z jednym detalem, należy określić ich wzajemne położenie jako układ funkcjonalny. Dla prostego wzoru montażowego niewielkie odchyłki mogą być kompensowane luzem śrub. Dla kołnierza, łożyskowania albo elementu ustalającego konieczna może być obróbka na jednej bazie, najlepiej po wstępnym wycięciu półfabrykatu.
W praktyce warto przekazać wykonawcy nie tylko model 3D, ale także rysunek z bazami, tolerancjami i informacją o powierzchniach krytycznych. Sam plik CAD nie zawsze wskazuje, które różnice wymiarowe są dopuszczalne, a które mogą unieruchomić cały montaż.
Dobierz klasę jakości cięcia do funkcji krawędzi
WaterJet zwykle oferuje kilka klas jakości. Wyższa klasa oznacza wolniejsze prowadzenie głowicy, lepszą powierzchnię i mniejsze odchylenia, ale także wyższy koszt wykonania. Nie ma sensu zamawiać najwyższej jakości na całej długości konturu, jeśli tylko krótki fragment będzie częścią pasowaną.
Dobrym rozwiązaniem może być wskazanie różnych wymagań dla różnych obszarów detalu. Zewnętrzny obrys, który pozostaje niewidoczny i nie ustala części, można wykonać szybciej. Krawędź wsuwana w prowadnicę, powierzchnię oporową lub gniazdo należy natomiast pozostawić z naddatkiem albo wykończyć frezem.
Przy frezowaniu koszt dokładności rośnie wraz z liczbą przejść, koniecznością pomiaru międzyoperacyjnego, zmianą mocowania i wymaganiem stabilnej temperatury procesu. Czasem tańsze jest wykonanie części w dwóch operacjach niż próba uzyskania wszystkich wymiarów w jednym, bardzo wymagającym ustawieniu.
Nie myl tolerancji wymiaru z jakością powierzchni
Można uzyskać prawidłowy wymiar przy powierzchni, która nie spełnia wymagań dotyczących chropowatości. Dotyczy to zwłaszcza powierzchni ślizgowych, miejsc pod uszczelnienie oraz gniazd, w których ważny jest równomierny docisk. W dokumentacji trzeba więc osobno określić wymiar, płaskość, prostopadłość i jakość powierzchni.
Jeżeli wymagana jest konkretna chropowatość, powierzchnia po WaterJet najczęściej będzie wymagała dalszego frezowania. Przy dużym detalu można ograniczyć tę operację do jednej płaszczyzny lub kilku krótkich odcinków. Pozostawienie cięcia wodą na pozostałej części obrysu zmniejsza czas pracy maszyny i ilość odpadu.
5. Skalkuluj nakłady na przygotowanie produkcji: pojedyncze prototypy a serie
Przy prototypie liczy się szybkie sprawdzenie koncepcji
W pojedynczym prototypie najważniejsze może być szybkie uzyskanie kształtu do testów, a nie maksymalna jakość każdej krawędzi. WaterJet często pozwala przygotować płaski półfabrykat bez wykonywania skomplikowanego oprzyrządowania. Jest to korzystne przy pierwszej wersji wspornika, osłony, płyty montażowej lub elementu obudowy.
Jeżeli prototyp wymaga tylko sprawdzenia obrysu i rozmieszczenia otworów, można zamówić cięcie z niewielkim naddatkiem albo wykonać otwory w klasie odpowiedniej do testowego montażu. Dopiero po potwierdzeniu geometrii warto dodać kosztowne kieszenie, precyzyjne pasowania i wykończenie powierzchni.
Frezowanie CNC może być bardziej opłacalne już na etapie prototypu, gdy detal ma niewiele sztuk, lecz zawiera kilka kluczowych cech 3D. Wykonanie najpierw prostego konturu metodą WaterJet, a następnie jednej operacji frezowania pozwala ograniczyć czas skrawania z pełnej płyty.
Uwzględnij programowanie, ustawienie i kontrolę
Cena części nie wynika wyłącznie z czasu cięcia lub liczby minut pracy wrzeciona. W kalkulacji mogą pojawić się: przygotowanie programu, import geometrii, dobór parametrów, ustawienie materiału, bazowanie, mocowanie, pomiar oraz obróbka wykańczająca. Przy jednej sztuce koszty przygotowawcze rozkładają się na pojedynczy detal i mogą zdominować cenę materiału.
W WaterJet przygotowanie prostego konturu bywa krótsze, zwłaszcza gdy plik jest poprawnie zamkniętym profilem 2D. Trzeba jednak doliczyć przebicia, rozplanowanie części na arkuszu, mostki technologiczne oraz ewentualne czyszczenie po cięciu. Przy frezowaniu dochodzą wybór narzędzi, strategia obróbki, kontrola kolizji i ustalenie kolejności operacji.
Przed zamówieniem warto zapytać, czy wycena obejmuje przygotowanie programu i pierwsze ustawienie, czy tylko sam czas maszyny. Dwie oferty o podobnej cenie jednostkowej mogą znacząco różnić się całkowitym kosztem, jeśli jedna zawiera osobno płatne przezbrojenie lub kontrolę pierwszej sztuki.
W serii decyduje powtarzalność i sposób rozłożenia detali
Przy większej liczbie sztuk koszt przygotowania procesu rozkłada się na serię, dlatego można uzasadnić dokładniejsze opracowanie programu, specjalne mocowanie lub dodatkową kontrolę. W WaterJet istotne staje się optymalne nestowanie, czyli rozmieszczenie wielu detali na jednej płycie. Mniejszy odpad materiału może dać większą oszczędność niż skrócenie samego czasu cięcia.
W frezowaniu seryjnym opłacalne może być wykonanie przyrządu, który szybko ustala kilka części jednocześnie. Stabilne bazowanie skraca przezbrojenia i poprawia powtarzalność położenia cech. Przy cienkich elementach przyrząd powinien również podpierać obszary narażone na drgania, ale jego konstrukcja musi umożliwiać swobodny dostęp narzędzia.
Przykładowo, dla serii płaskich płyt z kilkoma otworami bardziej racjonalne może być cięcie całego arkusza WaterJet i późniejsze wykonanie tylko otworów krytycznych. Dla krótkiej serii korpusów z kieszeniami, gwintami i stopniami lepszy bilans może dać frezowanie CNC, ponieważ większość wartości detalu powstaje właśnie podczas obróbki przestrzennej.
Policz koszt dodatkowych operacji po cięciu
Do ceny WaterJet należy doliczyć czynności, które nie zawsze są widoczne na pierwszym etapie wyceny: usunięcie abrazywu, mycie, gratowanie, szlifowanie, wiercenie, gwintowanie i ewentualne prostowanie. Jeżeli detal ma być anodowany lub malowany, znaczenie ma także przygotowanie powierzchni oraz zabezpieczenie krawędzi.
Analogicznie frezowanie może wymagać dodatkowego pomiaru, ręcznego usunięcia zadziorów, drugiego zamocowania albo obróbki od przeciwnej strony. Najlepszą metodę wybiera się więc na podstawie kosztu gotowej części, a nie tylko pierwszej operacji technologicznej.
W zapytaniu ofertowym warto podać liczbę sztuk, materiał i jego stan, grubość płyty, wymagane tolerancje, jakość krawędzi, zakres obróbki dodatkowej oraz sposób kontroli. Taki opis pozwala wykonawcy dobrać WaterJet, frezowanie albo ich połączenie bez przenoszenia niejasnych założeń do późniejszej wyceny.
Ustal sposób odbioru i kontroli pierwszej sztuki
Przy detalach przeznaczonych do montażu sama liczba wykonanych sztuk nie wystarcza do oceny procesu. Warto wcześniej ustalić, które wymiary będą sprawdzane, jaką metodą i na jakiej podstawie zostanie zaakceptowana pierwsza część. Dotyczy to szczególnie otworów, rozstawów, płaskości oraz powierzchni przeznaczonych do dalszego montażu.
Przy krótkiej serii korzystne może być zamówienie jednej sztuki próbnej przed uruchomieniem całego zlecenia. Pozwala to sprawdzić, czy detal pasuje do elementów współpracujących, czy przyjęty naddatek jest wystarczający i czy jakość krawędzi odpowiada założeniom. Korekta programu po pierwszym pomiarze jest zwykle tańsza niż poprawianie całej partii.
Jeżeli część ma być wykonywana naprzemiennie metodą WaterJet i frezowaniem, należy uzgodnić również przekazanie baz między operacjami. Oznaczenie punktu bazowego, powierzchni referencyjnych i orientacji detalu ogranicza ryzyko, że druga operacja zostanie wykonana względem niewłaściwej krawędzi.
Rozdziel wymagania stałe od tych, które można zmienić
Niektóre parametry projektu są nienegocjowalne, na przykład średnica gniazda, rozstaw otworów albo grubość powierzchni współpracującej. Inne można dostosować do technologii bez utraty funkcji: szerokość naddatku, promień naroża, kolejność operacji czy sposób wykonania otworów pomocniczych.
Warto zaznaczyć takie elementy już na etapie zapytania ofertowego. Wykonawca może wtedy zaproponować zmianę kolejności procesu, uproszczenie mocowania albo wykonanie części z jednego półfabrykatu zamiast kilku osobnych operacji. Przykładowo, otwór montażowy można pozostawić w tolerancji cięcia, a tylko otwór ustalający przekazać do precyzyjnej obróbki CNC.
Takie rozdzielenie wymagań pomaga kontrolować budżet zarówno przy jednej sztuce, jak i przy serii. Nie płaci się za najwyższą dokładność całego detalu, lecz za nią wyłącznie tam, gdzie wpływa na montaż, działanie lub trwałość elementu.
Przygotuj komplet danych przed porównaniem ofert
podaj dokładny stop aluminium, stan materiału i grubość płyty,
dołącz plik 2D z wymiarami, bazami i tolerancjami, a model 3D wykorzystaj do pokazania geometrii przestrzennej,
oznacz powierzchnie wymagające frezowania, gwintowania, wiercenia lub kontroli,
określ oczekiwaną jakość krawędzi i zakres gratowania,
podaj liczbę sztuk, termin, wymagania dotyczące pierwszej sztuki oraz sposób pakowania,
zapytaj o możliwość połączenia WaterJet i frezowania w jednej realizacji.
Tak przygotowane zapytanie ułatwia porównanie nie tylko ceny, ale również zakresu wykonania. Pozwala szybko ocenić, czy korzystniejszy będzie detal wycięty w całości, element frezowany z płyty, czy półfabrykat WaterJet przekazany do kilku precyzyjnych operacji CNC.
Pytania od czytelników
Pytanie czytelnika
Czy po cięciu WaterJet można od razu malować lub anodować płytę aluminiową?
Odpowiedź redakcji: Przed wykończeniem powierzchnię należy odpowiednio oczyścić i ocenić pod kątem pozostałości ścierniwa, nierówności oraz wymagań konkretnego procesu. Zakres przygotowania zależy od planowanej powłoki.
Pytanie czytelnika
Czy otwory wycięte wodą można później dokładnie rozwiercić lub nagwintować?
Odpowiedź redakcji: Tak. Otwór można wykonać z odpowiednim naddatkiem, a następnie obrobić mechanicznie przez wiercenie, rozwiercanie lub gwintowanie.
Pytanie czytelnika
Jak ograniczyć ukosowanie krawędzi przy cięciu grubej płyty aluminiowej?
Odpowiedź redakcji: Pomaga zastosowanie wolniejszego cięcia, wyższej klasy jakości oraz głowicy kompensującej ukosowanie. Wymagania powinny obejmować także prostopadłość krawędzi, nie tylko wymiar detalu.
Pytanie czytelnika
Kiedy warto połączyć WaterJet z frezowaniem CNC?
Odpowiedź redakcji: Gdy detal ma złożony płaski obrys, ale wymaga również kieszeni, gwintów, stopni lub dokładnych powierzchni współpracujących. WaterJet wykonuje wtedy kontur, a frezarka cechy wymagające obróbki skrawaniem.